SA516 Gr60 Gr70 SA387Gr22CL2 Контейнерная плита
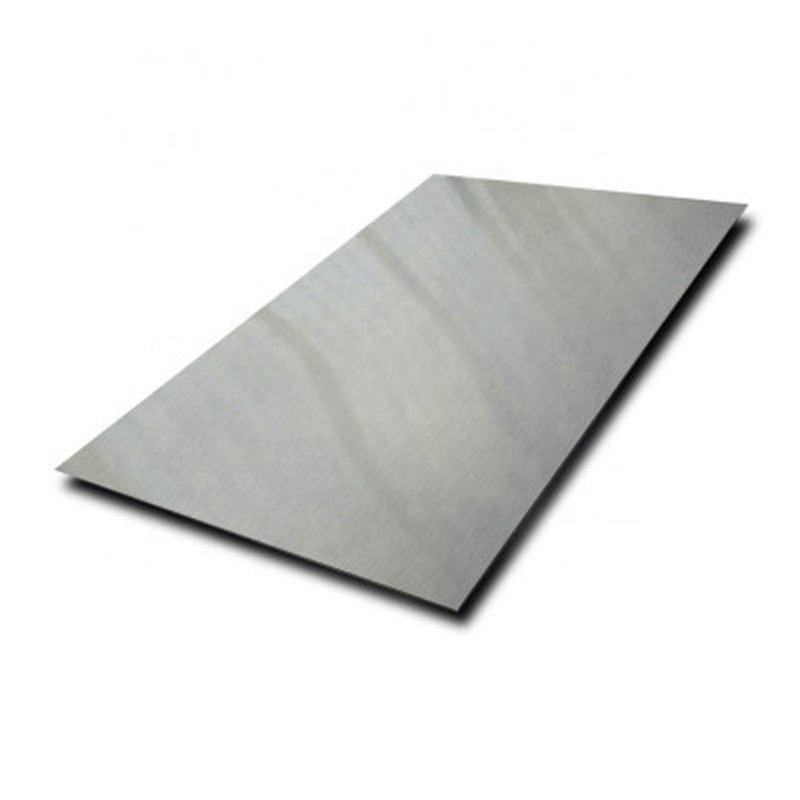
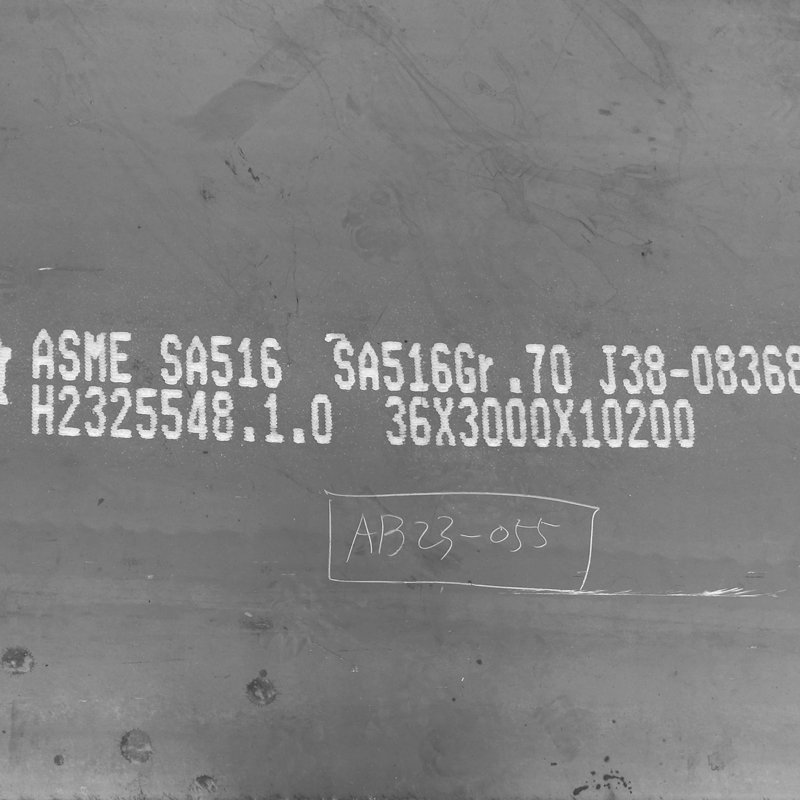
Статус доставки
Закалка: после нагрева до температуры фазового перехода и выше происходит резкое охлаждение. Это увеличивает твердость материала, но снижает его ударную вязкость.
Обычный нагрев: после нагревания до температуры выше температуры фазового перехода, охладить обычным способом (на воздухе).
Отжиг: после нагрева до температуры выше точки фазового перехода, затем медленное охлаждение. Устранение эффекта закалки, снятие напряжений и устранение неоднородности состава.
Повторный обжиг: после закалки нагревают до определенной температуры (ниже температуры закалки), выдерживают при этой температуре, а затем охлаждают. Получается однородный состав, незначительное снижение твердости, значительное повышение ударной вязкости.
Он широко используется в нефтяной, химической, электроэнергетической, котельной и других отраслях промышленности для производства реакторов, теплообменников, сепараторов, сферических резервуаров, резервуаров для нефти и газа, резервуаров для сжиженного газа, корпусов ядерных реакторов высокого давления, барабанов котлов, баллонов для сжиженного масла и газа, водопроводов высокого давления для гидроэлектростанций, спиральных корпусов турбин и другого оборудования и компонентов.
Контрольная прокатка — это также контрольная прокатка.
На основе регулирования химического состава стали, путем контроля температуры нагрева, температуры прокатки, системы деформации и других параметров процесса, а также путем контроля закономерностей изменения структуры аустенита и формы фазовых переходов, достигается цель улучшения структуры и повышения прочности и ударной вязкости.
Контроль процесса прокатки включает в себя регулирование прокатки, температуры прокатки, объемного давления, скорости охлаждения, а также конечной температуры прокатки и других параметров, чтобы обеспечить оптимальное соотношение прочности и ударной вязкости стального листа.
Нормализация, также известная как термическая обработка, представляет собой процесс термообработки металла, при котором заготовка нагревается до температуры Ac 3 или Accm выше 30–50℃, выдерживается в течение определенного времени, а затем охлаждается из печи воздухом или водой, распылением или воздушным охлаждением. Разница между обычной термообработкой и отжигом заключается в том, что скорость охлаждения при обычной термообработке немного выше, чем при отжиге, поэтому обрабатываемая при обычной термообработке заготовка получается тоньше, чем при отжиге, и её механические свойства также улучшаются. Кроме того, охлаждение вне печи не требует дополнительного оборудования, что повышает производительность, поэтому этот метод используется в производстве для замены отжига в максимально возможной степени.
Основные области применения огневой обработки: ① для низкоуглеродистой стали: после огневой обработки твердость немного выше, чем после отжига, а ударная вязкость также хорошая; может использоваться в качестве предварительной обработки при резке. ② для среднеуглеродистой стали: может заменить обработку для повышения качества в качестве окончательной термообработки, а также может использоваться в качестве подготовительной обработки перед закалкой поверхности методом индукционного нагрева. ③ для инструментальной стали, подшипниковой стали, цементированной стали и т. д.: может уменьшить или подавить образование карбидов, обеспечивая необходимую для сферического отжига хорошую структуру. ④ для литейной стали: может измельчить литейную массу и улучшить режущие свойства. ⑤ для крупных поковок: может использоваться в качестве окончательной термообработки для предотвращения сильного растрескивания при закалке. ⑥ для высокопрочного чугуна: улучшает твердость, прочность и износостойкость, например, при производстве автомобилей, тракторов, коленчатых валов дизельных двигателей, шатунов и других важных деталей. ⑦ для стальных колб полного анализа. Предварительный отжиг перед положительным зажиганием позволяет устранить вторичную науглероживание сетки и обеспечить полное науглероживание.
Подробная информация о товаре
| Марка стали: | SA516 Gr60, SA516 Gr65, SA516 Gr70, P355GH, P265GH SA387Gr22CL2, SA387Gr22CL2, SA387Gr11CL2; AISI4140, SA285GrCM, SB410, KP42, Q245R, Q345R, SPV355, Q370R, A515Gr70, A516Gr60, A516Gr70, P235GH, P295GH, P355GH, 19Mn6, 15Mo3, 16Mo3, A537CL1, sa622GrC, 18MnMoNR, A48CPR, A515Gr65, A516Gr65, SA612M, |
| Стандарт: | DIN EN, ASME, ASTM |
| Толщина: | 1,0-300 мм |
| Ширина: | 100-4500 мм или по специальному запросу заказчика. |
| Длина: | 1-20 метров или по специальному запросу заказчика. |
| Упаковка: | Экспортная стандартная упаковка |
| Приложение: | 1. Машиностроение, производство сосудов под давлением. 2. Судостроение, инженерно-техническое строительство. 3. Автомобили, мосты, здания. 4. Механическое производство, дорожные плиты и т.д. |
| Mill MTC: | Поставляется перед отправкой |
| Проверка: | Принимается инспекция сторонних организаций, таких как SGS, BV, TUV. |
| Маунт-Порт: | Любой порт в Китае |
| Торговый термин: | FOB, CIF, CFR, EXW и т. д. |
| Условия ценообразования: | TT или LC по предъявлению |
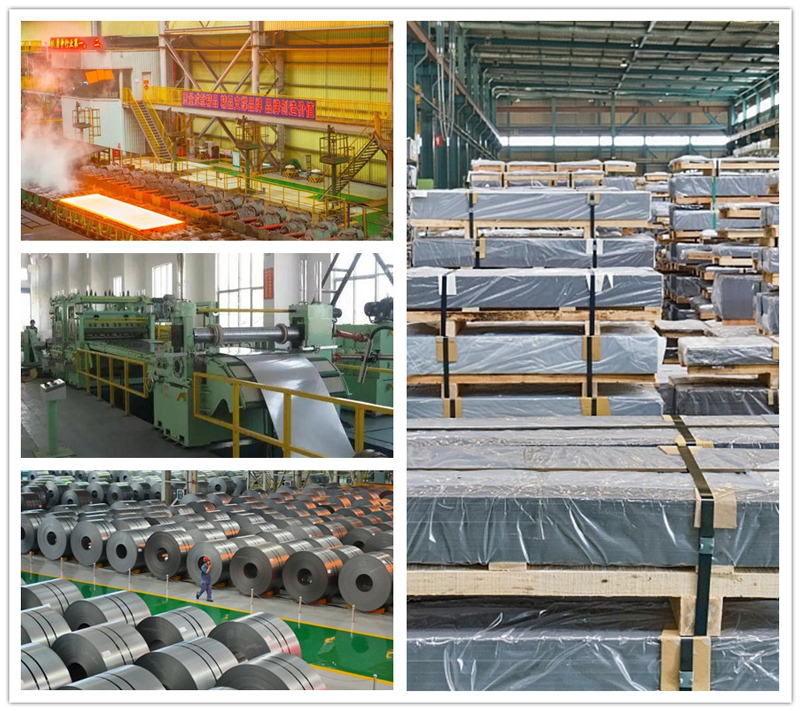
| Наши услуги: | Мы можем резать и гнуть стальные листы в соответствии с требованиями или чертежами заказчика, а также упаковывать продукцию по его запросу. |
Заводская выставка