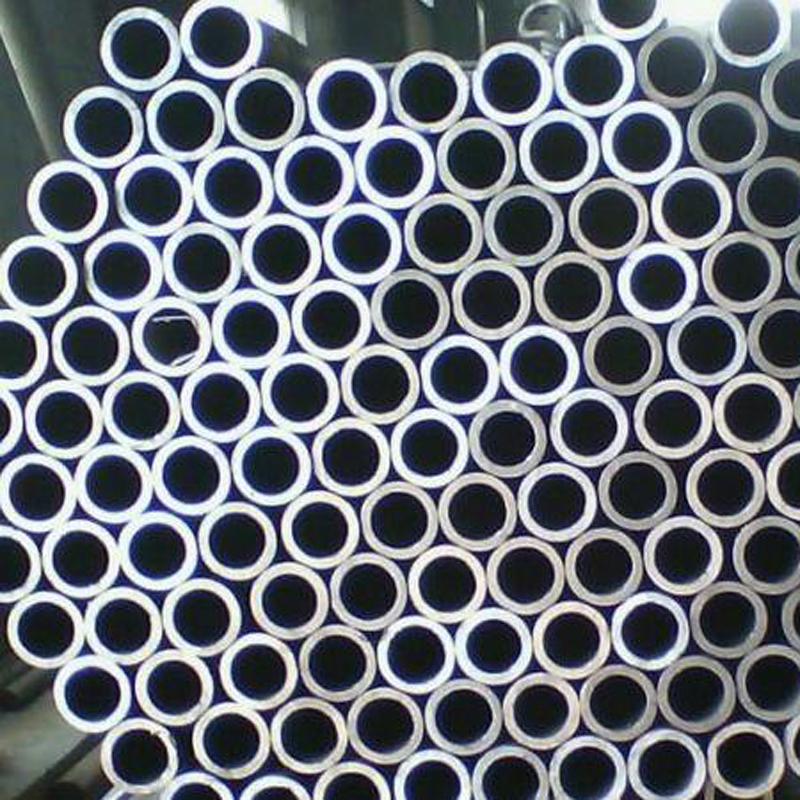
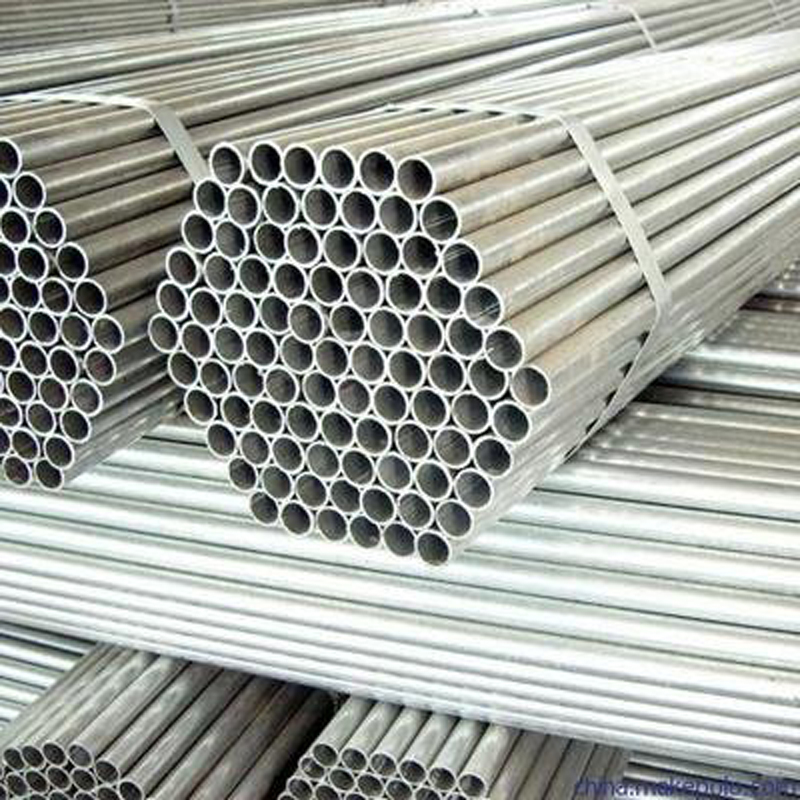
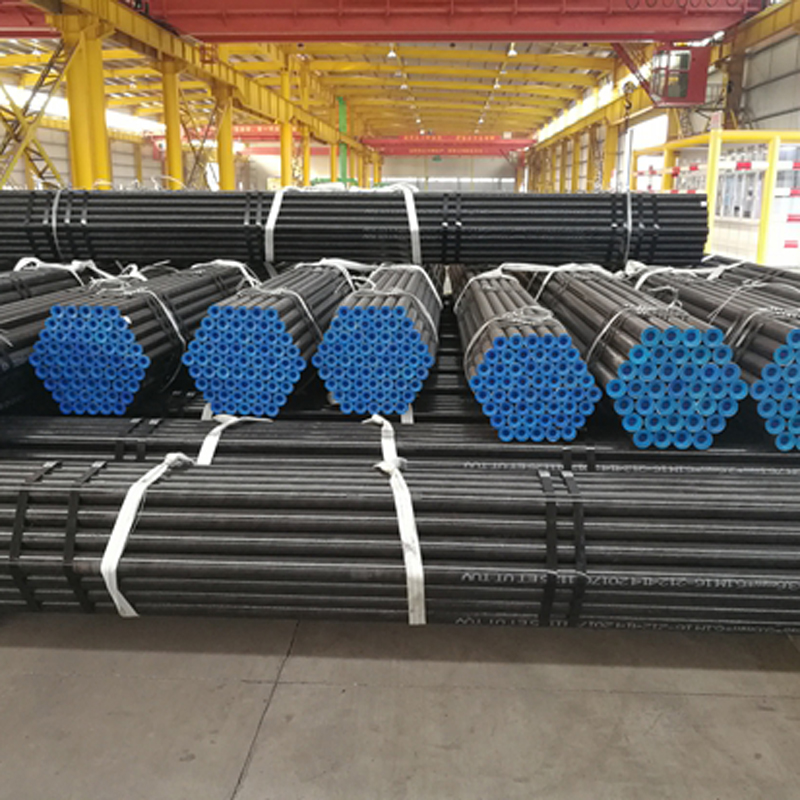
Бесшовные трубы из легированной стали T11 T12 T22 T91 T92
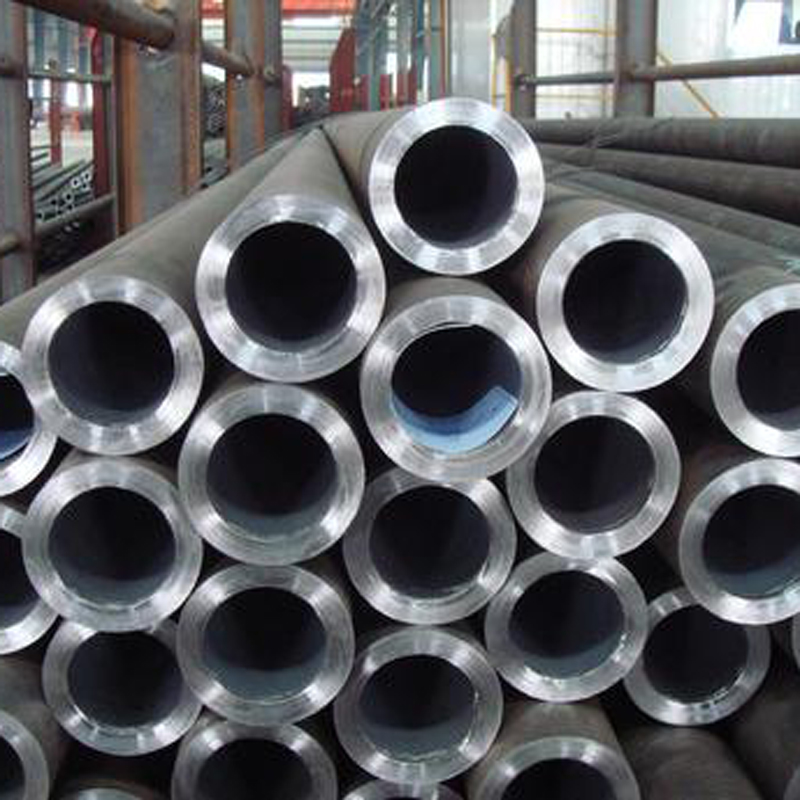

производственный процесс
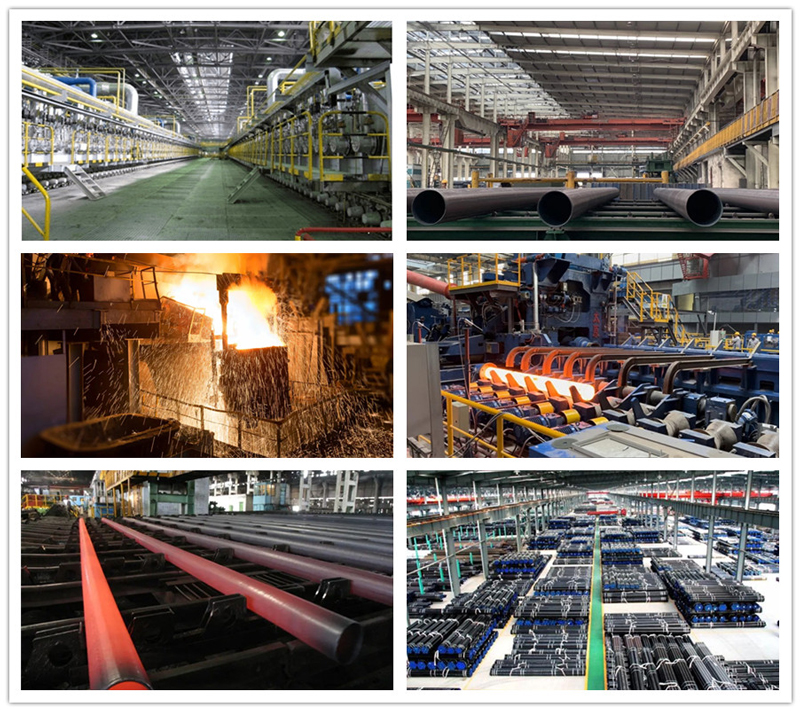
Горячая прокатка (экструдированные бесшовные стальные трубы): нагрев заготовки круглого сечения, перфорация, трехвалковая наклонная прокатка, непрерывная прокатка или экструзия, диаметр полосы (или уменьшенный диаметр), охлаждение, выпрямление заготовки, гидравлический контроль (или дефект), маркировка для хранения.
Трубы, изготовленные методом холодной прокатки (прокатные): бесшовные стальные трубы круглого сечения, прошедшие термообработку, перфорацию головки, отжиг, травление и покрытие маслом (медное покрытие); многоканальные трубы, изготовленные методом холодной прокатки (холоднокатаные), термообработку, выпрямление, гидравлические испытания (обнаружение дефектов), маркировку перед хранением.
В процессе производства бесшовных стальных труб для котлов ключевым этапом является термообработка. Термообработка оказывает существенное влияние на внутреннее и поверхностное качество бесшовных стальных труб, что особенно важно при производстве бесшовных труб из легированной стали.
Наша компания применяет бескислородную термообработку, что позволяет производить стальные трубы со стабильной металлографической структурой и хорошим качеством внутренней и внешней поверхности. Для этого используются автоматические методы дефектоскопии: вихретоковая и ультразвуковая дефектоскопия проводится для каждой стальной трубы отдельно. Благодаря функциям ультразвукового измерения толщины и обнаружения косых дефектов, система позволяет эффективно выявлять слоистые дефекты в стальных трубах.
Метод контроля качества бесшовных стальных труб
1. Анализ химического состава: метод химического анализа, инструментальный анализ (инфракрасный спектрометр CS, спектрометр прямого считывания, zcP и др.).
2. Контроль качества поверхности стальных труб: 100%.
А. Ультразвуковое обнаружение (УТО):
Б. ЭТ: (электромагнитная индукция)
C. МТ и обнаружение утечек:
Метод магнитной дефектоскопии, подходящий для обнаружения поверхностных и приповерхностных дефектов ферромагнитных материалов.
D. Электромагнитная ультразвуковая дефектоскопия:
Не требует использования связующего вещества, что позволяет применять его для обнаружения дефектов на шероховатой и сухой поверхности стальных труб при высоких температурах и высоких скоростях.
Е. Проникающий жидкостный тест:
Флуоресценция, окрашивание и обнаружение дефектов поверхности стальных труб.
3. Физико-химический контроль характеристик стальных труб:
4. Контроль технологических характеристик стальных труб:
Подробная информация о товаре
| Марка стали: | 106B,210A1,210C,P9,P11,T1,T11,T2,T5,T12,T22,T23,T91,T92,P235GH,13CrMo4-5,15Mo3,10CrMo9-10, ST35.8, ST45.8, STB340, STBA 12-2, API5L, 5CT, ND-стальная труба |
| Стандарт: | ASME/ASTM SA/A53/513/106/209/210/213/335/178/179/519 ASME/ASTM SA/A213,A312,A269,A778,A789, DIN 17456, DIN17457,DIN 17459, ДИН17175, ЭН10216, BS3605, BS3059 |
| Технические характеристики: | Внешний диаметр 10~508 мм |
| Вес: | 1,0-30 мм, или по специальному запросу заказчика. |
| Длина: | 2-20 метров или по специальному запросу заказчика. |
| Упаковка: | Экспортная стандартная упаковка |
| Типы трубок: | Трубы для котлов, прецизионные трубы, механические трубки, цилиндрические трубы, трубопроводы и т. д. |
| Mill MTC: | Поставляется перед отправкой |
| Проверка: | Принимается инспекция сторонних организаций, таких как SGS, BV, TUV. |
| Смонтировать порт: | Любой порт в Китае |
| Торговый термин: | FOB, CIF, CFR, EXW и т. д. |
| Условия ценообразования: | TT или LC по предъявлению |
| Наши услуги: | Мы можем изготовить продукцию на заказ в соответствии с требованиями или чертежами заказчика, а также упаковать ее по его запросу. |
Заводская выставка